
Come riconoscere una pellicola per wrapping di qualità? Il dettaglio che garantisce una resa superiore
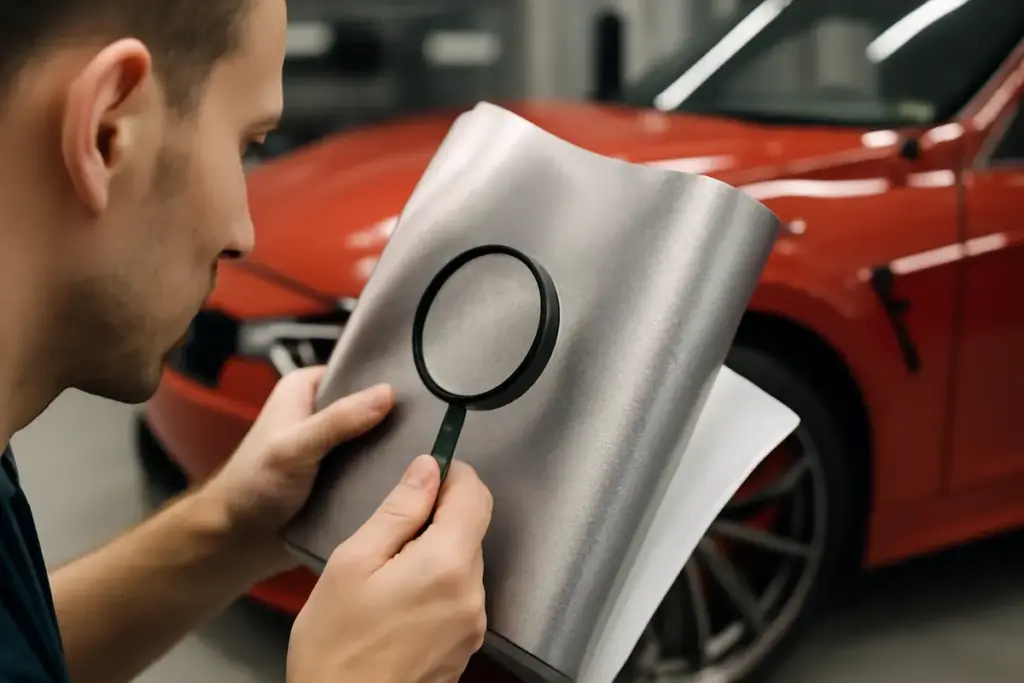
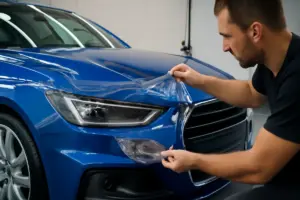
La qualità di una pellicola per wrapping non si misura solo dal colore o dalla finitura dichiarata. Chi ha passato serate in garage a eliminare “pelle d’arancia” e bolle sa che la differenza reale nasce da dettagli poco visibili. Careddu, che dalla Lancia Fulvia di famiglia ha imparato quanto conti la preparazione, riconosce un materiale valido già in mano: scorrevolezza sotto la spatola, omogeneità al tatto, reazione controllabile al calore. Ma c’è un particolare, spesso trascurato, che più di altri determina la resa finale.
Criteri oggettivi per valutare la qualità
Una pellicola per wrapping è un laminato composto da film (PVC colato, PVC calandrato o poliuretano), adesivo acrilico sensibile alla pressione (PSA) e liner di rilascio. I parametri chiave sono:
- Tipologia di film: il PVC colato (cast) nasce da una colata su liner e offre memoria dimensionale ridotta e alta conformabilità; il PVC calandrato è più economico ma tende a retraersi; il poliuretano è tipico dei paint protection film (PPF) e non è sempre adatto al wrapping estetico completo.
- Spessore e struttura: i film cast per wrapping estetico variano in genere tra 50 e 110 µm; con adesivo e liner di protezione si arriva a 80–130 µm complessivi. Spessori maggiori aiutano la lavorabilità ma possono irrigidire sui raggi stretti.
- Stabilità dimensionale: la retrazione dopo invecchiamento accelerato è un indicatore chiave. Valori tipici per film cast di qualità: <0,2% (o <0,5 mm su 250 mm) dopo 24–48 h a 70 °C; per i calandrati può superare 0,5–1%.
- Finitura superficiale: l’uniformità del gloss o della texture opaca deve essere costante su tutta la bobina; la “pelle d’arancia” dipende dalla topografia superficiale trasferita dal liner.
- Adesivo: richiede scorrevolezza (slideability) in appoggio, riposizionabilità senza impronte, fuoriuscita dell’aria assistita da microcanali e presa finale adeguata. Peel adhesion tipica su acciaio dopo 72 h: 12–18 N/25 mm; iniziale: 2–6 N/25 mm (indicativi, variabili per marca e superficie).
Il particolare decisivo: il liner e la sua microstruttura
Il liner è il foglio di supporto che protegge l’adesivo fino all’applicazione. Ma nei film cast ha un ruolo più profondo: la superficie del liner “imprime” la microtexture al film durante la colata. Da qui discendono gloss, profondità del colore e scorrevolezza sotto la spatola. Due famiglie dominano:
Potrebbe interessarti anche
 Si può lavare l’auto con l’idropulitrice dopo il wrapping? Il metodo consigliato dagli installatori
 Pellicole colorate per auto: scegli la tonalità giusta e valorizza la personalità della tua vettura
 Quali accessori sono indispensabili per la cura dell’auto? I suggerimenti dei professionisti del detailing
 Dettaglio interni auto: i passaggi che fanno la differenza tra un risultato medio e uno professionale
- Liner carta/Kraft con spalmatura polietilenica: solido, diffuso, ma può trasferire una micro-ruvidità che aumenta il rischio di “pelle d’arancia” sui lucidi.
- Liner PET (polietilene tereftalato) super-liscio: più costoso; garantisce una superficie speculare, con gloss elevato e uniformità visiva da verniciatura. In molti casi è abbinato a microcanali nell’adesivo per lo sfogo dell’aria.
La differenza è misurabile. Con un glossmetro a 60° secondo ISO 2813, i lucidi supportati da liner PET super-liscio superano spesso 90–95 GU (Gloss Units), contro i 75–85 GU tipici di supporti carta standard, a parità di colore. Nei satin o negli opachi, il PET aiuta a mantenere una texture più fine e coerente, senza luciditure sporadiche dovute a compressioni del liner.
Non è solo estetica. Un liner sviluppato bene migliora anche la lavorabilità: il film scivola meglio, si distende in modo più prevedibile sul calore e tollera tiraggi controllati su rientranze e convessità strette, riducendo il rischio di tensioni residue e sollevamenti ai bordi. Nei pacchetti più evoluti il liner si accompagna a uno strato protettivo temporaneo di superficie (cap sheet) da rimuovere a fine posa: protegge il lucido dai segni di spatola e dalla polvere nelle fasi critiche.
Parametri misurabili in officina
Un controllo rapido, replicabile senza laboratorio, aiuta a distinguere una pellicola premium da una economica:
- Gloss a 60° (ISO 2813): lucido di qualità ≥ 90 GU; satin 20–40 GU consistenti; opaco < 10 GU senza aree lucide. Lo scarto lungo il pannello non dovrebbe superare ±5 GU.
- Spessore: con micrometro su campioni separati da adesivo e supporto (se possibile). Totalità 80–130 µm per film cast orientati al wrapping automobilistico. Spessori irregolari lungo la bobina indicano controllo produttivo scarso.
- Conformabilità di raggio: prova su profilo a raggio 5 mm. Un cast di qualità si adagia senza microfratture cromatiche né rughe a 90–100 °C; un calandrato spesso mostra whitening o ritorno elastico marcato.
- Riposizionabilità: applicare su pannello liscio pulito, esercitare pressione leggera e poi sollevare. Il film premium deve staccarsi pulito nelle prime fasi, senza filamenti d’adesivo.
Adesivo: scorrevolezza, canali d’aria e presa finale
L’adesivo acrilico PSA è la seconda metà dell’equazione. La “tack” iniziale bassa facilita lo scorrimento; i microcanali, impressi in fabbrica nell’adesivo (non nel film), permettono di espellere l’aria riducendo le bolle. Sotto spatola in feltro, un sistema ben bilanciato non lascia segni permanenti né “silvering” (microvuoti che schiariscono il colore nei trasparenti).
La presa finale deve crescere entro 24–72 ore. Su superfici a bassa energia (PP grezzo, alcune plastiche interne), è necessario un primer d’adesione; l’uso improprio aumenta il rischio di aloni o residui. Per bassi VOC e sicurezza, la documentazione di conformità REACH e la scheda di sicurezza (SDS) sono indispensabili. In officina, temperature 18–25 °C e umidità controllata migliorano la costanza del risultato.
Nel post-riscaldamento (post-heat) delle aree tese, un cast di qualità richiede 95–110 °C per stabilizzare la memoria; è buona prassi verificare con termometro IR e mantenere movimenti uniformi per evitare gradienti termici che generano ritiro differenziale.
Durabilità, stabilità del colore e garanzia
La durabilità dichiarata dipende da esposizione (verticale/orizzontale), latitudine e manutenzione. Per film cast premium: 5–8 anni su verticali in climi temperati; 3–5 anni su orizzontali esposti. I produttori seri associano la garanzia a matrici climatiche e substrati certificati. Indicatori da leggere nelle specifiche:
- Ritiro massimo dopo invecchiamento accelerato: valori bassi indicano controllo di processo sul cast e plastificanti di qualità.
- Resistenza UV e stabilità cromatica: ΔE* ≤ 2–3 dopo cicli standardizzati è un riferimento virtuoso per tinte unite.
- Topcoat protettivo: nei satin/opachi riduce lucidature da lavaggio; nei metallici limita l’ossidazione dei pigmenti alluminio.
Confronto sintetico delle tipologie
| Caratteristica | PVC cast (liner PET liscio) | PVC calandrato | Poliuretano (PPF) |
|---|---|---|---|
| Finitura lucida (60°) | 90–95+ GU, bassa pelle d’arancia | 75–85 GU, texture visibile | 85–95 GU, spesso con autoguarigione |
| Conformabilità 3D | Ottima su rientranze strette | Limitata, tende al ritorno | Buona, ma più elastico da gestire |
| Ritiro nel tempo | Molto basso (<0,2%) | Medio-alto (≥0,5%) | Basso |
| Applicazione | Scorrevole, cap sheet opzionale | Richiede più forza e correzioni | Richiede lubrificazione e tecnica PPF |
| Costo | Alto | Basso | Molto alto |
Segnali pratici che distinguono una bobina premium
- Superficie speculare già sul retro del liner: indice di PET liscio. I lucidi mostrano riflessi “a specchio” senza ondulazioni.
- Cap sheet presente sui lucidi: protegge fino al taglio finale, riduce i microsegni di spatola.
- Canali d’aria uniformi: si percepiscono al tatto come una microtrama regolare; evitano bolle persistenti.
- Documentazione completa: datasheet con peel iniziale/finale, ritiro, gloss (norma dichiarata), condizioni di posa e garanzia climatica.
- Odore contenuto e costante: solventi residui minimi denotano processo controllato; odori forti e variabili sono un campanello d’allarme.
Procedura di verifica prima dell’acquisto
Un protocollo semplice, utile anche a chi lavora in garage su auto storiche o moderne:
- Campione su pannello prova: 20×30 cm su lamiera verniciata e plastica verniciata. Verificare scorrimento, riposizionabilità e assenza di segni.
- Curva su bordo vivo: applicare su un raggio di 5 mm, scaldare a 95–100 °C, spatolare e osservare dopo 24 h. Cercare sollevamenti o rughe di ritorno.
- Controllo gloss: misurare al centro e ai bordi; differenze importanti indicano instabilità di calandra o liner.
- Prova detergente: passare un panno con shampoo neutro auto; i satin/opachi di qualità non lucidano immediatamente.
La conclusione, maturata anche dall’esperienza di Careddu su pellami e plastiche interne, è lineare: quando il liner è progettato con PET super-liscio e microstrutture coerenti, l’installazione è più pulita, la finitura appare più piena e la stabilità nel tempo migliora. Quel foglio che si butta dopo la posa è il dettaglio che, paradossalmente, resta sulla vettura ogni volta che la si guarda di traverso controluce.

Maurizio ha iniziato a occuparsi di auto restaurando la Lancia Fulvia del padre. Dal 2006 si dedica alla personalizzazione di interni e dettagli in garage, sperimentando trattamenti per pellami e plastiche. Conosce bene la differenza che fa una sanificazione fatta a regola d’arte prima di un raduno d’auto storiche.
 Quanto tempo serve per applicare una pellicola sull’auto? Un suggerimento per evitare stress inutili
 Lead time del wrapping auto: i tempi di posa e i controlli da fare per non compromettere il risultato estetico
 La personalizzazione dell’abitacolo auto: accessori che riflettono davvero il tuo stile
 Perché la pellicola trasparente protettiva fa risaltare la vernice originale? Il beneficio sottovalutato dagli estimatori dello stile pulito